
Hårdbeläggning av flussfylld kärntrådanvänds ofta för reparation och tillverkning av slitstarka delar inom gruv-, kross-, stålvalsnings- och cementindustrier, såsom krosshammare, foder, rännor, varmvalsvalsar och stödvalsar för roterugnar. Dess prestanda avgör direkt arbetsstyckenas livslängd, så kunderna fokuserar på följande centrala tekniska indikatorer.
Först och främst är hårdheten efter påläggssvetsning, markerad med HRC, den mest kritiska indikatorn. Typiska hårdhetsgrader omfattar HRC 55–58 och HRC 60–65. Olika grader utvecklas för olika arbetsförhållanden: nötningsbeständighet vid rumstemperatur, högtemperaturbeständighet för varmvalsade valsar, hög slagtålighet och ren abrasiv slitstyrka. Det bör noteras att trådformler anpassas separat. Graden för högslagiga krosshammare, graden för ren abrasiv slitage på rännor och foder, och högtemperaturgraden för varmvalsade valsar kan inte användas omväxlande.
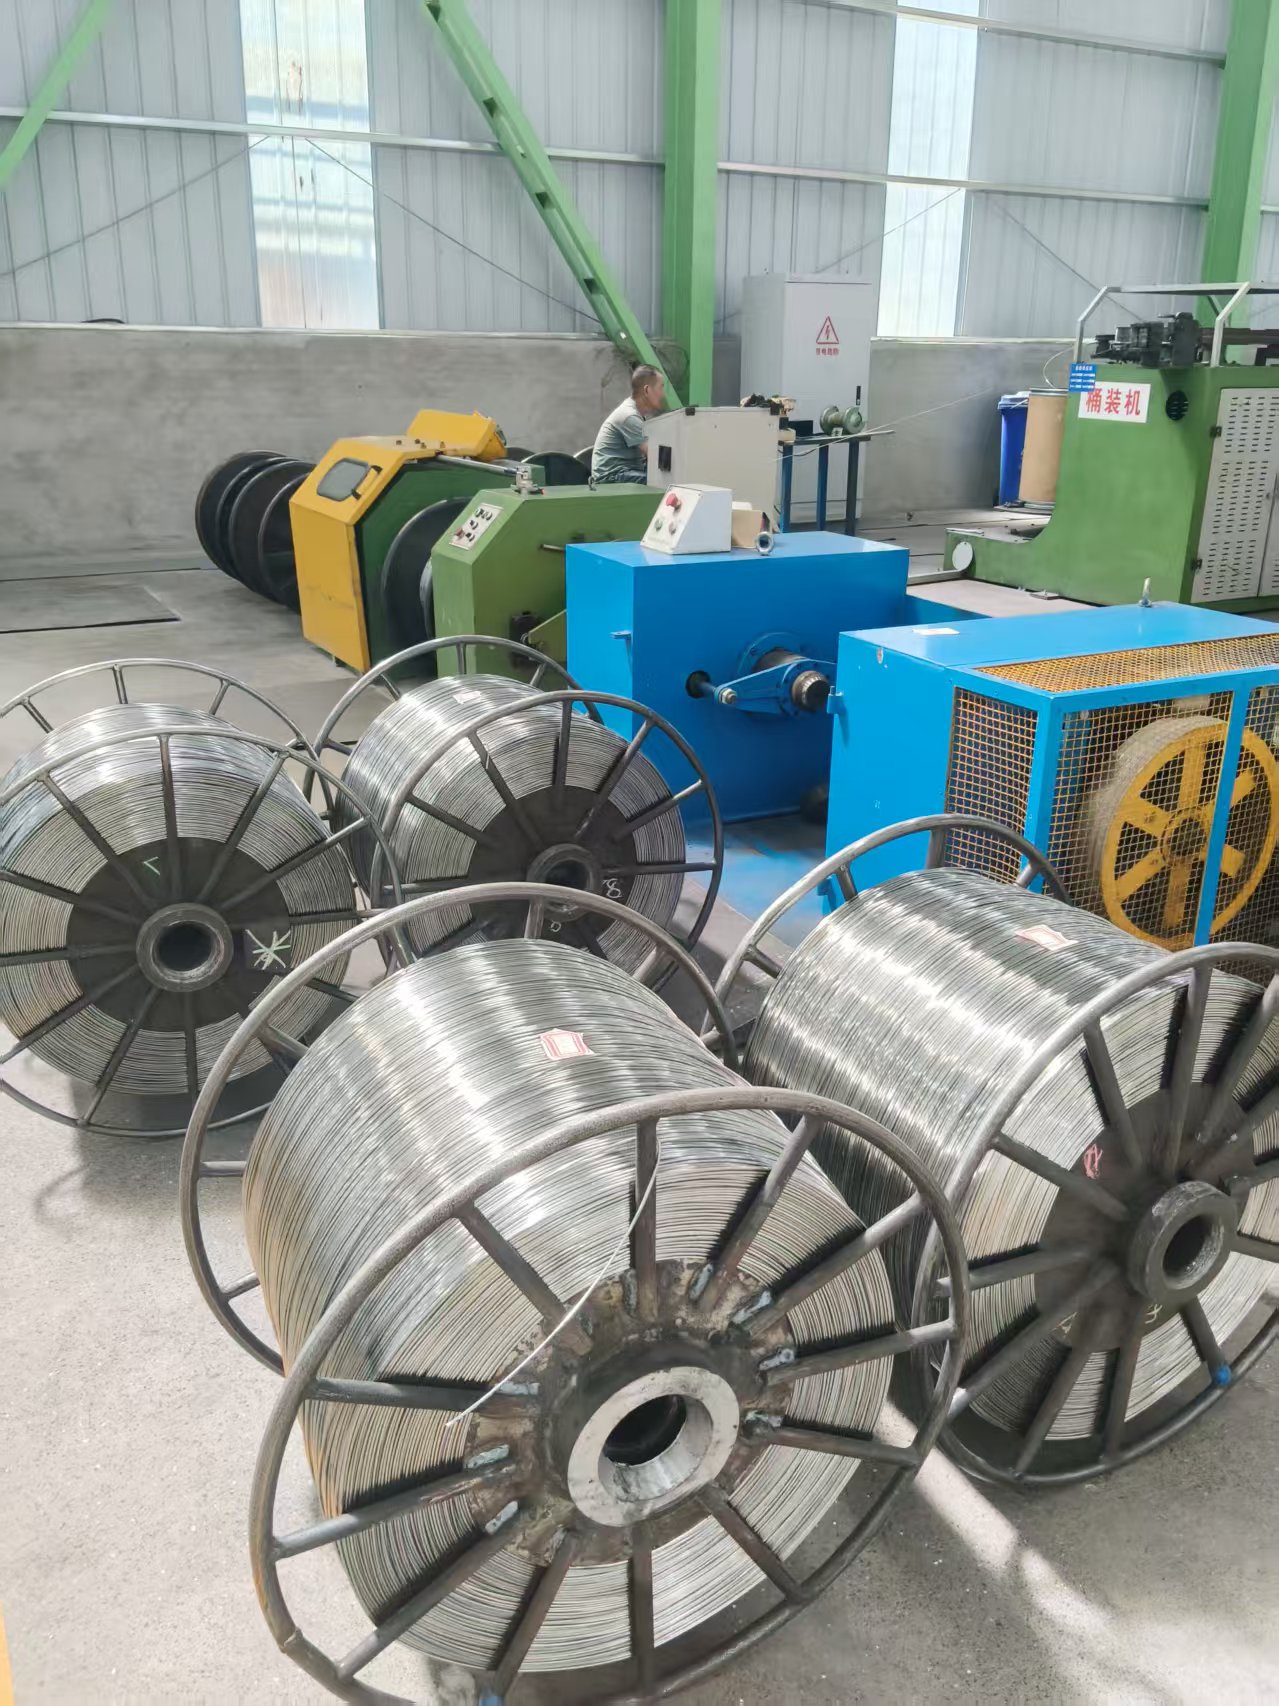
För det andra kontrolleras den metallografiska strukturen och den kemiska sammansättningen strikt. Halten av Cr, C, Nb, Mo och V justeras exakt enligt konstruktionskraven. Tillgängliga typer inkluderar volframkarbidkomposit, gjutjärn med hög kromhalt, martensitiska och austenitiska rostfria stålkvaliteter. För utländska gruv- och metallurgiska kunder kan materialtestcertifikat (MTC) tillhandahållas på begäran för att verifiera den kemiska sammansättningen.
Sprickkänslighet är ett annat stort problem, särskilt för stora arbetsstycken som tunga valsar och tjocka gjutgods. Köpare kommer att kontrollera om ytskiktet tenderar att spricka, om flerskiktssvetsning är möjlig och om förvärmning och värmebevarande efter svetsning krävs under svetsproceduren. Orimligt sprickmotstånd leder till tidig flagning och brott på hårdsvetsskiktet.
Kunderna är också noga med att se slitagetiden. De jämför vanligtvis livslängden med produkter från andra leverantörer. Data från fältanvändning och verkliga fall på krossar, valsar och stödvalsar från roterugnar är viktiga referenser för deras utvärdering.
Dessutom kan svetsanvändbarheten inte ignoreras. Viktiga punkter inkluderar sprutnivå, slaggborttagningsförmåga och svetssträngsbildning. De flesta stålverk och gruvfabriker använder automatisk ytbeläggningsutrustning, såsom öppenbågs- och pulverbågsvetsmaskiner. God kompatibilitet med automatiska svetssystem säkerställer stabil matning, jämn svetskvalitet och hög produktionseffektivitet.
Publiceringstid: 28 oktober 2026


