
Introduktion: Efter smidning/gjutning och värmebehandling är bearbetning kärnprocessen för att producera kvalificerade valsar. Den avgör dimensionsnoggrannheten och arbetsytans kvalitet, vilket direkt påverkar kvaliteten på valsade plåtar och valsarnas livslängd.
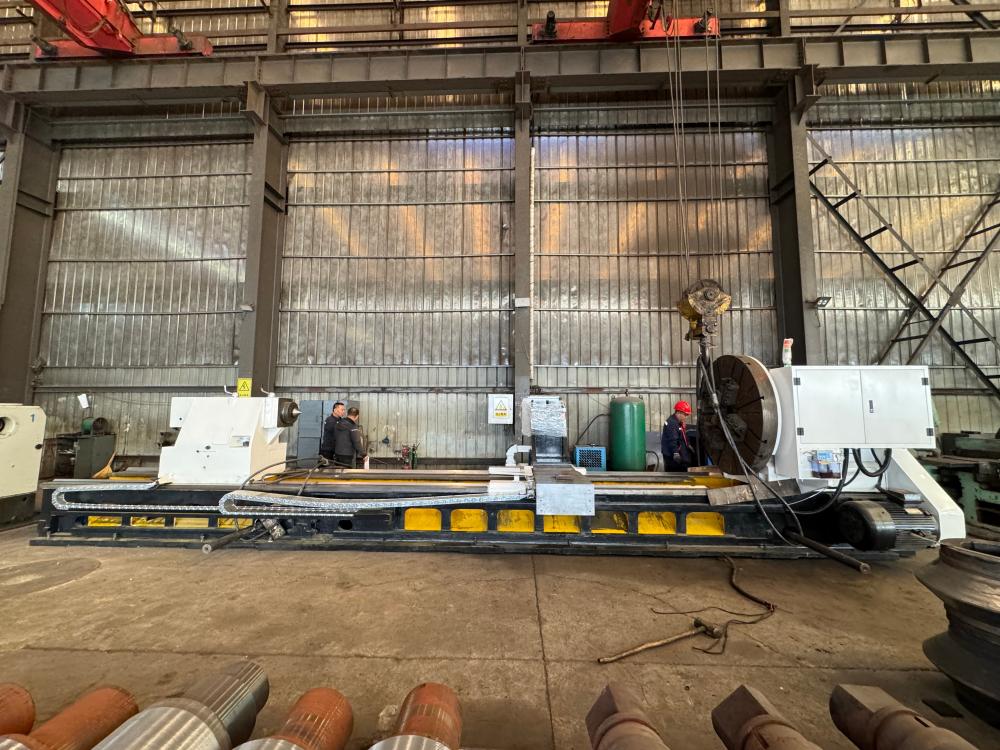
1. Inkommande inspektion Verifiera dimensioner och ytbeskaffenhet hos värmebehandlade ämnen, bekräfta bearbetningstillägg och ange bearbetningsreferens.
2. CNC-grovsvarvning Ta bort oxidskala med en kraftig valssvarv, grovsvarva valskropp och valshals, lämna tolerans för finbearbetning.
3. CNC-finsvarvningsmaskinens valsprofilkurva, valshals och lagersäten; kontrollera måttolerans, rakhet och koncentricitet.
4. Precisionsslipning av valsarbetsytan Finslipa valsen på valslipmaskinen för att garantera rundhet, cylindricitet och ytjämnhet. Detta är den viktigaste proceduren för valsad plåtkvalitet.
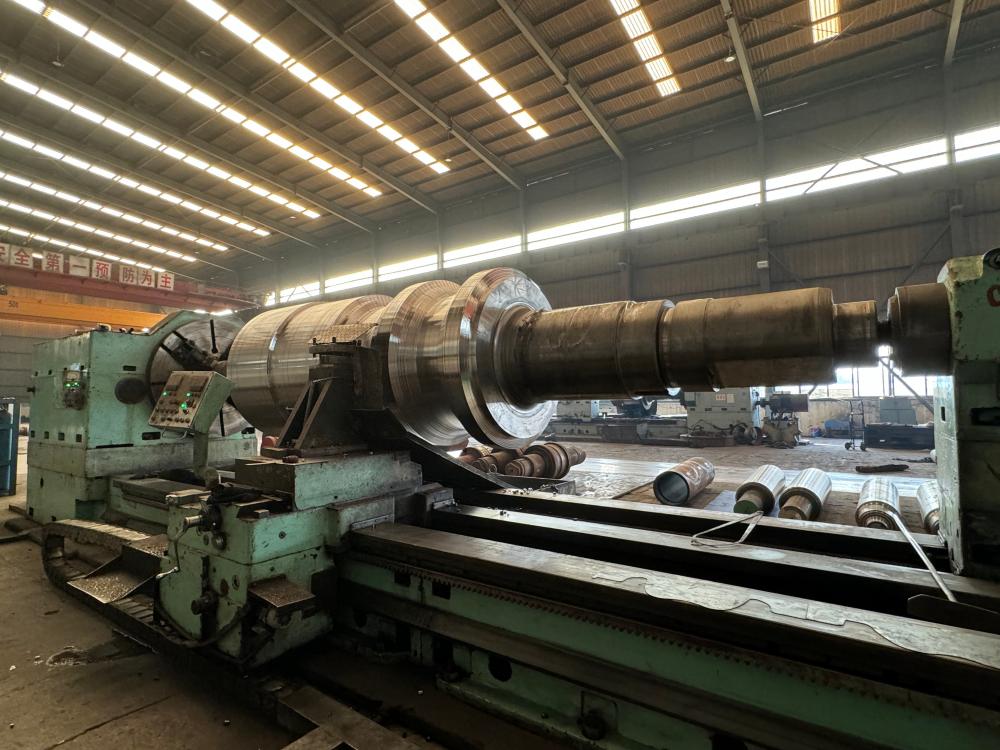
5. Precisionsmätning Kontrollera mått, rundgång och geometriska toleranser mot ritningskraven.
6. Dynamisk balansering (valfritt för höghastighetsvalsar) Eliminerar rotationsobalans för att minska vibrationer under valsdrift.
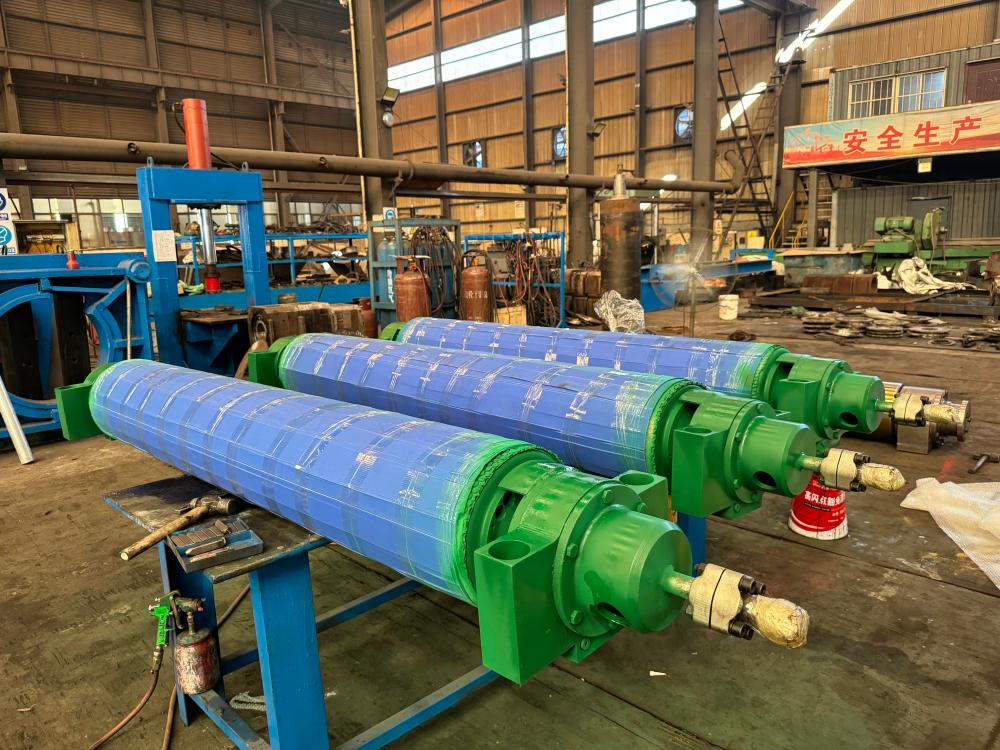
7. Slutinspektion och rostskyddsbehandling Fullständig ominspektion, rengöring av arbetsstycket och applicering av rostskyddsbeläggning.
Slutsats: Bearbetning av värmebehandlade ämnen till slutliga dimensioner. Det är den slutliga formningsprocessen för att säkerställa stabil valsningsprestanda hos valsar i stålverk.
Publiceringstid: 19 oktober 2026


